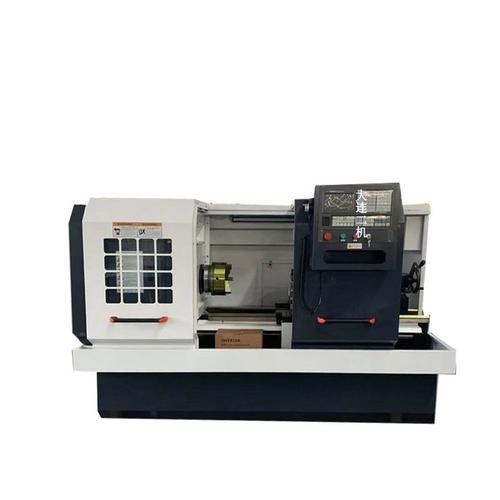
在重型机械制造、能源装备、船舶工业及大型模具加工领域,对大尺寸、高硬度金属工件的精密车削需求日益严苛。传统普通车床效率低下、精度难以保持一致,而普通数控车床在重载切削时又往往刚性不足。CK61125卧式平身硬轨重型数控车床,正是为破解这一矛盾而生的高性能金属切削装备。
机床定位与总体结构
CK61125是一款典型的卧式平身数控车床,最大回转直径达到1250mm,标志着它属于重型车削范畴。所谓“平身”,指其床身导轨为水平布局,相较于斜床身结构,平身设计能提供更大的承载截面与更稳定的切削平台,尤其适合超大直径、超长轴类及盘类零件的加工。“硬轨”则意味着导轨经过淬火磨削处理,滑动面直接接触,具备极高的刚性、抗振性与承载能力——这正是重型切削的根基。整机采用整体铸造床身,内部筋板密布,经二次时效处理,长期使用不易变形,为稳定加工提供了物理保障。
核心结构与性能优势
· 主轴系统:高刚性、大扭矩
主轴采用三点支撑结构,配备大直径精密圆柱滚子轴承与角接触球轴承组合。主轴通孔直径可达130mm以上,方便长棒料通过。配合大功率主电机与两档齿轮变速,低速段即可输出巨大扭矩,在加工高硬度合金钢或铸锻件时,依然保持强劲的切削能力,且转速波动极小。
· 硬轨滑动导轨:刚性与阻尼的平衡
X轴与Z轴均采用耐磨铸铁硬轨,接触面贴塑并精密刮研。硬轨的优点是抗振性出色,在重达数吨的切削力下无让刀变形;同时滑动摩擦阻尼能有效吸收断续切削产生的冲击振动,这对于加工表面质量要求较高的重型工件尤为关键。硬轨对润滑与防护要求更高,机床配备自动润滑系统与全封闭刮屑板,确保导轨持久精度。
· 尾座与刀架:承重可靠
尾座配备液压或机械锁紧机构,套筒直径粗壮,可承受大型工件的顶尖支撑力。刀架可选四工位或六工位立式或卧式转位刀塔,换刀稳定,重复定位精度可达±0.005mm。对于超长轴类零件,还可配置中心架及跟刀架,实现多点辅助支撑。
金属切削加工实际表现
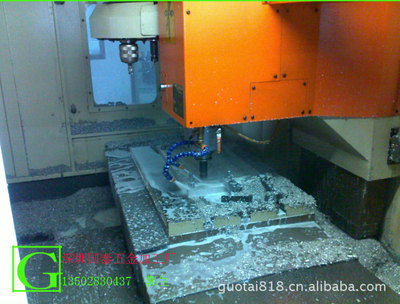
在具体加工场景中,CK61125胜任钢、铸铁、不锈钢乃至高温合金等材料的粗、精车工序。典型加工案例包括:
– 大型法兰端面及外圆的连续粗车,单边切深可达10-15mm,进给率0.3-0.6mm/r;
– 风电主轴、船舶中间轴的强力车削,大扭矩下保持低振动,圆度可达IT7级;
– 重型轧辊的外圆及孔加工,硬轨提供的强刚性保证了锥度误差在0.02mm/m内;
– 大型阀体、泵壳的回转面精加工,数控系统插补算法使复杂曲面轮廓的粗糙度稳定在Ra1.6-3.2。
配套完备的数控系统(如FANUC、SIEMENS或国产总线系统),可实现X/Z轴联动的直线、圆弧插补及恒线速切削。面对淬硬金属毛坯的“黑皮”断续切削,机床的阻尼特性显著降低了崩刀风险,这对高价值工件的成本控制至关重要。
适用领域与使用建议
CK61125主要用于重型机械、冶金、矿山、电力、船舶、军工等行业。特别适合大模数齿轮坯、大型轴承套圈、涡轮盘、法兰圈、轴类自由锻件的生产过程。
要充分发挥该机床潜力,需注意:1)根据工件重量与偏载情况合理调整尾座顶紧力与中心架间隔;2)粗车时选用锋利槽型的重型刀片并开启大流量切削液;3)定期检测导轨间隙,调整镶条背紧力,防止爬行;4)精加工前至少空运转10分钟,让热变形趋于稳定。
CK61125卧式平身硬轨重型数控车床,是将传统硬轨重载切削优势与现代数控精密控制深度结合的典范。它在超大规格金属切削加工中展现了无可替代的刚性与切削效率,解决了许多“非它不可”的制造难题。对于追求高生产率、高剔除率和表面一致性的重型加工用户而言,它是一台真正能用、够力、精度持久的工业重装设备。